

Grått gjutjärn har hällts i sandformar i århundraden, men frågorna som köparna ställer har knappt förändrats: vad som egentligen går in i ugnen, hur slutar kolet som flinggrafit, och varför levererar två gjuterier som tillverkar "samma" kvalitet delar som beter sig så olika?
Vi har gjutjärnskomponenter för industrikunder sedan 2006, och det ärliga svaret är att gråjärn är ett enkelt material tillverkat i en process med väldigt lite utrymme för gissningar. Stegen nedan är de som varje seriöst gjuteri följer, från laddningsförberedelse till slutinspektion.
Vad gör grått gjutjärn till "grå"
Grått gjutjärn är en järn-kollegering som innehåller mycket mer kol än vad stål kan lösa upp, vanligtvis 3,0 till 3,8 procent kol tillsammans med 1,8 till 2,8 procent kisel och små mängder mangan, svavel och fosfor. Kisel är receptets tysta hjälte: det trycker ut kol ur lösningen så att det bildar grafit istället för att kombineras med järn till hård cementit.
Eftersom metallen svalnar långsamt inuti en sandform, växer den grafiten till flingor. Flingorna ger sprickansiktet dess mörkgrå färg och formar nästan varje egenskap som materialet värderas för. De bryter metallmatrisen, så draghållfasthet och töjning förblir blygsamma, men de absorberar vibrationer, sprider värme snabbt och bryter spån rent på en svarv. För maskinbaser, hus, bromstrummor och pumpkroppar är den avvägningen precis vad designers vill ha.
Steg ett: Bygg laddningsmixen
Varje värme börjar som ett recept. En typisk laddning blandar tre strömmar:
- Tackjärn, som ger en konsekvent kol- och silikonbas.
- Gjuteriets returer såsom löpare, stigare och kasserade gjutgods, omsmälts internt för att återvinna material och stabilisera kostnaderna.
- Stålskrot, tillsatt för att späda ut kol och återbalansera den totala sammansättningen.
- Ferrolegeringar och förgasare, inklusive ferrokisel, ferromangan och grafit, för finjustering innan gängning.
Renlighet är viktigare än de flesta förväntar sig. Skrot som innehåller olja, färg eller skärvätska inför väte och svavel i smältan, och dessa element dyker upp senare som porositet eller som grafit som vägrar att bildas ordentligt. Att sortera laddningen noggrant på gården sparar problem vid ugnen.
Steg två: Smältning i en kupol eller en induktionsugn
Kupolen smälter
Den traditionella vägen bränner koks i en vertikal schaktugn, med kalksten tillsatt som flussmedel för att transportera aska och svavel in i slaggen. Det smälter kontinuerligt och billigt vid hög volym, men kemin driver mer och järnet tar upp svavel som måste kompenseras senare.
Induktionsugnssmältning
De flesta moderna jobbgjuterier smälter i medelfrekventa induktionsugnar. Badet rörs om elektromagnetiskt, prover kan tas och korrigeras inom några minuter, och satsstorlekar flexar från några hundra kilo till flera ton. Resultatet är hårdare kol- och kiselkontroll och renare metall, varför induktionssmältning dominerar arbete med specificerade kvaliteter och tunna väggsektioner.
Oavsett vilken väg som används är målet vid tappning detsamma: helt smält järn överhettat till ungefär 1 450 till 1 500 grader Celsius, så det kan fylla en form helt innan det börjar frysa.
Steg tre: Mönster, formar och kärnor
Medan ugnen arbetar förbereder formaffären hålrummet. Ett mönster bär formen av den färdiga delen plus en bearbetningstillägg och en krympningstillägg, eftersom gråjärn drar ihop sig ungefär en procent när det stelnar och svalnar. Mönstret packas i grön sand eller i hartsbunden sand, dras sedan tillbaka och lämnar ett hålrum med delens yttre geometri.
Ihåliga detaljer kommer från kärnor, gjorda av sand blandat med ett bindemedel som härdar till en form som är stark nog att överleva hällning och svag nog att kollapsa efteråt. Gate- och riseringssystemet bestämmer hur metall kommer in i kaviteten och hur den matar krympning, och det är ofta skillnaden mellan ett rent gjutgods och ett fullt av inre hålrum.
Steg fyra: Hällning, ympning och stelning
Järn som tappas vid 1 450 till 1 500 grader Celsius hälls vid cirka 1 350 till 1 420 grader Celsius. Strax före eller under hällning tillsätts en liten mängd ferrokisel. Detta steg, som kallas ympning, är det som garanterar att grafiten bildas som flingor snarare än som hårt, obearbetbart vitt järn. Det mäts i bråkdelar av en procent och det bestämmer bearbetbarheten mer än nästan något annat i processen.
Hälltemperatur, hälltid och bäckens form spelar roll. Häll för kallt och metallen går fel; häll för långsamt och kalla stängningar dyker upp. När formen är full får gjutgodset stelna och svalna i sanden och skakas sedan ut på ett vibrerande galler.
Steg fem: Fettning, stressavlastning och bearbetning
Shakeout är bara halvvägs. Portar, stigrör och blixt avlägsnas och gjutgodset sprutblästras till en enhetlig yta. Där en del har tunna och tjocka sektioner sida vid sida, tillämpar vi en kontrollerad avspänningscykel vid cirka 550 till 600 grader Celsius så att gjutgodset sätter sig innan det bearbetas.
Bearbetning är där en bra gjutning visar sig. Vi fortsätter att gjuta, fräsa och efterbearbeta under ett tak, vilket innebär att dimensionsproblem upptäcks medan delen fortfarande är på vårt golv snarare än på kundens löpande band.
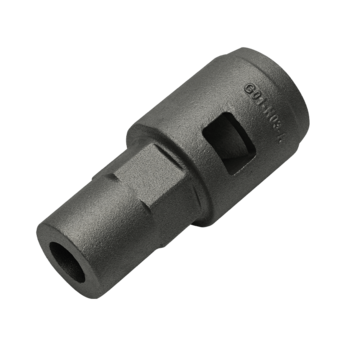
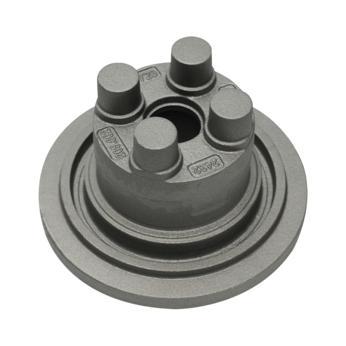
 Grågjutjärnsgjutgods och applikationsbaserade komponenter Utforska gjutgods av grått gjutjärn för fordon, jordbruk, ventiler, pumpar, halvledare, robotar och andra tillbehörsapplikationer, med skräddarsydd produktion från ritningar eller prover. Visa produkt →
Kvalitetskontroller som avgör om en gjutning skickas
Grått järn är förlåtande i tjänst men oförlåtande i produktion, så kontrollpunkter löper rakt igenom processen snarare än att bara sitta i slutet.
| Scen | Kontrollera | Vad den fångar |
|---|---|---|
| Innan hällning | Spektrometeranalys av smältan | Osammansatt kol, kisel eller mangan |
| Under stelning | Termisk analys och kiltest | Kyla, svag ympning, fel grafitstruktur |
| Efter shakeout | Visuell och dimensionell inspektion | Felkörningar, sandinneslutning, kärnförskjutning, tunna väggar |
| Innan frakt | Hårdhet, mikrostruktur och tryckprovning | Hårda fläckar, grova flingor, läckor i täta partier |
Gråjärn och segjärn: Ett extra steg, mycket olika beteende
Allt ovan producerar flinggrafit. Segjärn följer samma smältnings-, gjutnings- och gjutväg och får sedan en magnesiumbehandling i skänken som förvandlar grafiten till knölar istället för flingor. Noduler avbryter inte matrisen, så metallen får draghållfasthet, töjning och slaghållfasthet samtidigt som den behåller mycket av dämpningen och bearbetbarheten hos gråjärn.
Om du väger de två materialen för en specifik komponent, har vi skrivit en klarspråkig uppdelning av segjärn kontra gjutjärn som jämför styrka, kostnad och typiska applikationer sida vid sida.
Där grå gjutjärnsdelar hamnar
Eftersom materialet smälter lätt, bearbetar väl och förblir dimensionellt stabilt under drift, slutar gråjärnskomponenter var som helst styvhet och vibrationsdämpning har mer betydelse än den ultimata styrkan:
- Bilhus, fästen och bromskomponenter.
- Jordbruksmaskindelar som utsätts för damm, belastning och väder.
- Reducerare och växellådshus som måste vara tysta under belastning.
- Ventilhus, huvar och beslag för vätskekontroll.
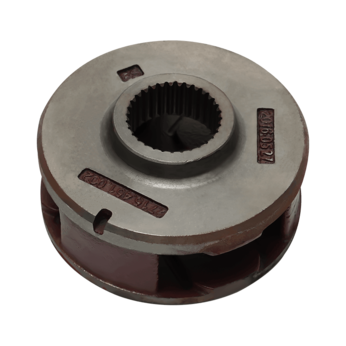
- Vattenpumphus, kåpor och pumphjulsrelaterade delar.
- Ramar och konstruktionsdelar för halvledar- och industrirobotutrustning.
Ventilarbete är ett bra exempel på varför materialet består. En ventilkropp behöver trycktäthet, gängade anslutningar som håller vridmoment och en yta som tätar rent efter bearbetning, och flinggrafitjärn levererar alla tre till ett pris som gjutstål inte kan matcha.
 Ventiltillbehör och komponenter i grått gjutjärn Granska ventildelar i grått gjutjärn, inklusive boxkåpor, med OEM/ODM-stöd för brandbekämpning, fordonsindustri, jordbruk, kraft, olja/gas och vattenbehandlingsapplikationer. Visa produkt →
Där en ritning kräver högre draghållfasthet eller töjning, häller vi segjärn i samma anläggning, så ett projekt kan flytta mellan material utan att byta leverantör eller verktygsfilosofi.
Arbeta med ett gjuteri på dina egna ritningar
Mycket av det vi producerar är inte en katalogvara. OEM- och ODM-projekt börjar vanligtvis med en ritning, ett riktpris och en fråga om genomförbarhet: är väggtjockleken gjutbar, var ska avskiljningslinjen sitta, hur mycket bearbetningstillägg är realistiskt och stämmer betyget med applikationen. Därifrån bygger vi mönstret, häller ett prov, inspekterar det och bekräftar processen innan batchproduktion startar.
Om din del inte passar in i en standardkategori är det normalt. Skräddarsydda gjutgods är det dagliga arbetet på ett jobbgjuteri, inte undantaget.
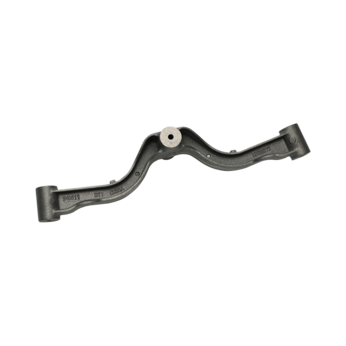
 Andra tillbehör i grått gjutjärn för industriellt bruk Skräddarsydda tillbehör i grått gjutjärn för industriell utrustning, fordon, konstruktion, rörledningar och brandbekämpningssystem, producerade från kundritningar eller prover. Visa produkt →
Att tillverka grått gjutjärn är i princip inte komplicerat, men det belönar konsistens: en ren laddning, en kontrollerad smälta, en form som fyller som den var designad för och en inspektionsrutin som fångar upp problem innan de reser. Om du köper gråjärnskomponenter och vill ha en leverantör som kan prata igenom processen snarare än runt den, granskar vi gärna dina ritningar och ger dig ett rakt svar på vad som är praktiskt.